


Language

Hem / Nyheter / Branschnyheter / Hur tillverkas aluminiumkåpor?
Hur tillverkas aluminiumkåpor?
2026.07.10
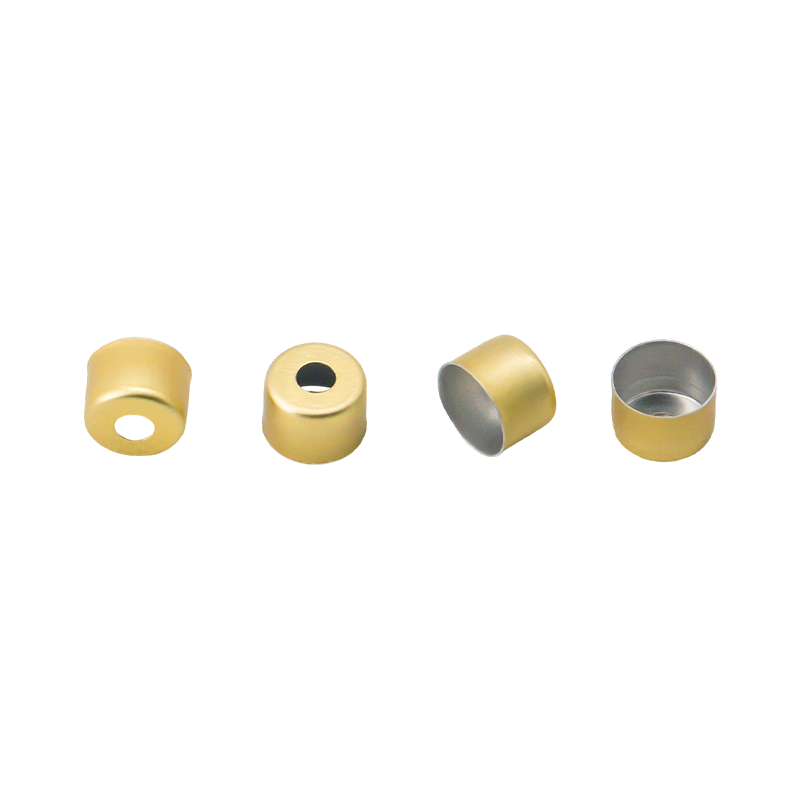
Aluminiumkapslar tillverkas genom en flerstegsprocess som börjar med att mata in aluminiumspolen i en stansnings- och stanspress, forma ämnet till en lockform genom djupdragning och präglingsformar, glödgning av den formade kåpan för att återställa duktiliteten, applicera lackbeläggningar och tryckt dekoration, montera en inre liner och slutligen utföra en automatiserad kvalitet. Spiritsglass.com sammanfattar kärnsekvensen som: rengöring av aluminiumspolen, glödgning för att förbättra duktiliteten, tryck och beläggning av det platta arket, forma lockformen genom stämpling och sedan montering av fodret (Källa: Spiritsglass.com, What Is the Manufacturing Process of Wine Screw Caps). Formningsformarnas precision och konsistensen av glödgningstemperaturen är de två faktorer som mest direkt avgör om varje lock uppnår den dimensionella noggrannhet och mekaniska hållfasthet som krävs för höghastighetstillslutning på tappningslinjer.
Råmaterialval: Varför legeringskvalitet och tjocklek spelar roll
Tillverkningsprocessen för aluminiumkapslar börjar med valet av aluminiumlegeringsplåt eller -rulle, och detta materialval sätter taket på varje kvalitetsparameter som den färdiga kapsylen kan uppnå.
Den dominerande legeringen som används inom den globala industrin för aluminiumkapslar är 8011 aluminium, en bearbetad aluminiumlegering med små tillsatser av kisel, järn och spårämnen som ger den den kombination av egenskaper som djupdragningsprocessen kräver. Chalco Aluminiums tekniska översikt över kapsyllager bekräftar att 8011 aluminiumförslutningsplåt är en specialiserad legering för kapsyler med god hållfasthet, töjning och djupdragningsprestanda, plus en låg öronfrekvens och god planhet, och att dessa egenskaper är viktiga för långa kapslar som 30 x 60 mm ROPP-kapslar och för jämn gång, chco-beläggning på högtryckslinjer, Aluminium, 8011 aluminiumflaskkapsyler). Ett kinesiskt patent på produktion av vinflaskor av aluminium bekräftar att 8011-legering bearbetad med optimerad multi-pass valsning och glödgning uppnår en draghållfasthet på 140 till 150 MPa och djupdragningshöjd på 6 cm, med en skörd som överstiger 98 procent (Källa: Google Patent CN101845575B, Production Method of Aluminium Plate for Deep-Drawing Wine Bottle Cap).
Plåttjockleken specificeras exakt utifrån kapsyltypen. Spiritsglass.com noterar att aluminiumplåtar för kepstillverkning vanligtvis ligger mellan 0,2 mm och 0,5 mm tjocka , beroende på applikation och krav (Källa: Spiritsglass.com, How Are Aluminiumkapslar Made). Farmaceutiska ampullförslutningar finns i den tunnare änden av detta sortiment för att underlätta avrivning, medan ROPP-skruvkork för sprit kräver större väggtjocklek för att stödja trådrullning utan att spricka i det vikta snatterisäkra bandet.
Steg ett: Rengöring och glödgning av aluminiumspolen
Innan någon formning eller dekoration äger rum, rengörs den inkommande aluminiumspolen för att avlägsna rulloljor, ytoxider och partikelföroreningar som skulle störa lackens vidhäftning och formens prestanda. Detta rengöringssteg använder vanligtvis alkalisk avfettning följt av vattensköljning och lufttorkning.
Efter rengöring genomgår spolen glödgning före tryckning och formning. Spiritsglass.com beskriver det här steget: glödgning innebär att värma upp aluminiumet till en specifik temperatur och sedan långsamt kyla det, vilket förbättrar duktiliteten och minskar inre spänningar från rullningsprocessen, vilket gör aluminiumet mer formbart och gör att det enkelt kan formas till önskad form utan att spricka (Källa: Spiritsglass.com, What Is the Cap Screwfacew). Glödgningstemperaturen och kylningshastigheten måste kontrolleras exakt, eftersom överglödgning ger material som är för mjukt och benäget att skrynklas under formningen, medan underglödgning lämnar kvarvarande spänningar som orsakar sprickbildning i formens hörn vid djupdragning.
Steg två: Lackbeläggning och tryck på det platta arket
En avgörande egenskap för tillverkning av aluminiumkåpor är att dekoration och skyddande beläggning appliceras på den platta spolen innan formningen, inte efter. Detta är mer effektivt än efterformningsdekoration och ger en mer konsekvent beläggningstjocklek över den komplexa tredimensionella geometrin hos en formad kåpa.
Applicering av skyddslack
En beläggningsmaskin applicerar en ljusfärgad eller klar lack på aluminiumytan. HM Bottle Caps bekräftar att en bestrykningsmaskin applicerar en ljusfärgad lack på ytan, följt av en 25 minuters torkningsprocess i en härdningsugn innan arket går vidare till tryckstadiet (Källa: HM Bottle Caps, How Are Aluminum Caps Manufactured). För kapsyler avsedda för kontakt med mat, dryck och läkemedel måste den inre beläggningen som kommer i kontakt med produkten uppfylla tillämpliga regler för kontakt med livsmedel. Chalco Aluminium bekräftar att i kombination med livsmedelsklassade lacker, uppfyller 8011 aluminiumförslutningsark FDA och EU:s regler för kontakt med livsmedel för vin, vatten, läsk och läkemedelsförpackningar (Källa: Chalco Aluminium, 8011 aluminiumkapslar).
Utskrift av logotyper och varumärke
Efter att baslacken har applicerats och härdat, trycker en tryckcylinder logotyper, mönster, reglerande text eller dekorativa element på arket. Spiritsglass.com noterar att högkvalitativa trycktekniker som offsettryck eller digitaltryck används för att säkerställa tydliga och levande bilder, och att det här steget ger tillverkaren varumärke samtidigt som det hjälper till att identifiera produkttyp och ursprung (Källa: Spiritsglass.com, What Is the Manufacturing Process of Wine Screw Caps). Precisionen i registreringen mellan tryckskiktet och de fysiska egenskaperna hos locket som kommer att formas i nästa steg är avgörande: det tryckta konstverket måste placeras centralt på den övre panelen och kjolen på den färdiga locket, vilket kräver noggrann kontroll av arkspänningen och tryckcylinderns position.
Steg tre: Blankering och djupteckning för att forma lockformen
Formningssteget är den mekaniska kärnan i tillverkningen av aluminiumlock. Den dekorerade aluminiumspolen matas in i en höghastighetspress där en serie progressiva stansar skär, ritar och formar det platta arket till den färdiga lockets tredimensionella geometri.
Blankering
Den första formstationen stansar cirkulära ämnen från spolen med den exakta diameter som krävs för lockets specificerade höjd och diameter. Blankstorleken beräknas från de slutliga kapslarnas dimensioner, eftersom metallen tunnas när den dras ner och det tomma området måste ge tillräckligt med material för att nå hela lockets höjd utan att slita i bashörnen. IMARC Groups fabriksrapport bekräftar att blankning är den första formningsoperationen i en kontinuerlig sekvens som inkluderar blankning och stämpling, formning och curling, foder och kvalitetskontroll på en produktionslinje (Källa: IMARC Group, Aluminium Bottle Caps Manufacturing Plant Cost, DPR 2026).
Djupteckning och prägling
Den blankade skivan passerar genom en sekvens av progressiva stansar som drar det platta ämnet till en skålform genom att tvinga det genom en stans med en stans, sträcker metallväggen till önskad höjd medan basen förblir platt. HM Bottle Caps beskriver detta steg: skurna aluminiumämnen passerar genom flera stansar och stansar för att gradvis forma de strukturella egenskaperna hos flaskkorken, såsom gängor, ribbor och flänsar, och detta steg kräver högprecisionsoperationer för att säkerställa att kapslarna perfekt matchar behållarens öppningar (Källa: HM Bottle Caps, How Are Alumactured). Öronningshastigheten för aluminiumlegeringen, vilket är dess tendens att bilda oregelbundna öron vid den övre kanten av skålen på grund av plan anisotropi, måste kontrolleras genom val av legering och valsningsprocessen, eftersom hög öronbildning kräver trimning för att producera en jämn lockkant.
Trådrullning för skruvlock
För ROPP-skruvkorkar utförs gängvalsning som en separat operation efter att den grundläggande skålformen är etablerad. Ett räfflade verktyg eller gängrullningsverktyg pressar gängprofilen in i den formade skålens kjol. Det snatterisäkra bandet vid botten av kjolen är förperforerat med en serie snitt som gör att bandet går sönder när locket först öppnas, vilket ger en manipuleringssäker indikator. IMARC Group identifierar formning och krullning som ett kontinuerligt sekvenssteg i produktionslinjen, vilket återspeglar integrationen av trådrullning, flänsning och krullbildning i den progressiva formningssekvensen (Källa: IMARC Group, Aluminium Bottle Caps Manufacturing Plant Cost).
Steg fyra: Efterformningsglödgning för duktilitetsåterställning
Djupdragnings- och präglingsoperationerna bearbetar aluminiumet, ökar dess hårdhet men minskar dess duktilitet. Ett andra glödgningssteg efter formning återställer duktiliteten som behövs för att locket ska fungera korrekt under kapningsprocessen, där appliceringshuvudet rullar tråden och viker det snatterisäkra bandet utan att spricka metallen.
Spiritsglass.com bekräftar detta steg: formade kapslar genomgår glödgning, vilket innebär uppvärmning till en specifik temperatur och långsam nedkylning, för att metallen ska bli mer formbar och lättare att arbeta med, vilket säkerställer goda mekaniska egenskaper och tillräcklig styrka för den avsedda användningen (Källa: Spiritsglass.com, How Are Aluminum Caps Made). HM Bottle Caps tillägger att detta glödgningssteg förbättrar aluminiummaterialets duktilitet och bearbetbarhet samtidigt som lockets totala styrka och hållbarhet förbättras (Källa: HM Bottle Caps, How Are Aluminum Caps Manufactured).
Steg fem: Linerinsättning
De flesta funktionella aluminiumkapslar kräver ett innerfoder som ger den primära tätningsytan mot flaskans mynning. Linermaterialet väljs baserat på produkten som förseglas och den tätningsprestanda som krävs.
- PE-skumfoder: används för drycker och livsmedelstillämpningar, ger god kompressibilitet och anpassningsförmåga till mindre ojämnheter i flaskans finish
- Saranex liners: en samextruderad film som kombinerar polyeten med ett PVDC-barriärskikt, som används för produkter som kräver syre- eller arombarriärprestanda
- PVC-fria sammansatta foder: alltmer specificerade när tillverkarna går bort från PVC av hållbarhets- och regelefterlevnadsskäl, med tennfria sammansatta alternativ som ger likvärdig tätningsprestanda
- Induktionsvärmeförseglingsfoder: används för farmaceutiska och nutraceutiska applikationer där en hermetisk tätning verifierad genom induktionssvetsning ger bevis på manipulering och fuktbarriärprestanda
Chalco Aluminiums specifikationsguide listar foder- och tätningskrav som en viktig beställningsparameter, inklusive typ av foder som PE-skum, Saranex, PVC- eller PVC-fri blandning, eller gummipropp, tillsammans med eventuella speciella krav som CO2-retention för kolsyrade drycker eller kompatibilitet med varmfyllning för termiskt bearbetade produkter (Källa: Chalco Aluminum Bottle1 Cap, 801 Aluminum). Fodret sätts in och krymps eller fästs i lockskalet med hjälp av en automatiserad fodermaskin som applicerar en konsekvent införingskraft över varje lock i produktionskörningen.
Steg sex: Kvalitetsinspektion och förpackning
Innan aluminiumkåpor lämnar tillverkningsanläggningen verifierar automatiserade inspektionssystem att varje lock uppfyller dimensionella, kosmetiska och funktionella specifikationer. IMARC Group bekräftar att kvalitetsinspektion är ett standardsteg i tillverkningsprocessen för aluminiumflaskkapslar, efter applicering av foder och förseglingsmassa och före slutförpackning (Källa: IMARC Group, Aluminum Bottle Caps Manufacturing Plant Cost).
Inspektionsparametrar
- Dimensionell verifiering: lockets diameter, höjd, gängstigning och snatterisäkra bandposition kontrolleras mot rittoleranser med hjälp av visionsystem eller kontaktmätare
- Linernärvaro och position: automatiserade sensorer verifierar att en liner finns i varje lock och att den sitter korrekt istället för att lutas eller delvis är insatt
- Kosmetisk inspektion: utskriftsregistrering, lacktäckning och ytdefekter inklusive bucklor, repor och kantsprickor inspekteras av visionsystem som avvisar varje lock som faller utanför acceptabla gränser
- Integritet för stöldsäkert band: de förskurna perforeringarna i det snatterisäkra bandet måste finnas och på rätt avstånd för att säkerställa att bandet spricker rent vid första öppningen istället för att slitas oregelbundet eller inte går sönder alls
| Tillverkningsstadiet | Nyckelmanövrering | Kritisk kvalitetsparameter |
| Coil preparering | Rengöring och förformningsglödgning | Duktilitet, ytrenhet för lackvidhäftning |
| Dekoration | Lackbeläggning och tryck | Beläggningslikformighet, utskriftsregistrering, överensstämmelse med livsmedelskontakt |
| Formning | Blankering, deep drawing, thread rolling | Måttnoggrannhet, öronfrekvens, gängprofil |
| Post-forming glödgning | Duktilitetsåterställning | Hårdhet, sprickbeständighet vid kapsling |
| Linerinförande | Linerval och crimpning | Fodertyp, sittkonsistens, barriärprestanda |
| Kvalitetskontroll | Syn- och dimensionskontroller | Dimensioner, linernärvaro, kosmetika, bandintegritet |
Typer av aluminiumkåpor som produceras av denna process
Samma grundläggande tillverkningssekvens, anpassad med olika formgeometrier, foderspecifikationer och dekorationskrav, producerar hela sortimentet av aluminiumkapsyltyper som används inom flera industrier.
- ROPP skruvkorkar: Roll-On Pilfer-Proof kapsyler som används för vin, sprit, olivolja och farmaceutiska siraper, applicerade på behållare utan förformade gängor med ett lockhuvud som rullar in tråden i locket efter applicering
- Farmaceutiska injektionsflaskor: tunna aluminiumkapsyler som är krympförseglade över gummiproppar på injektionsflaskor med medicin, vilket ger sterila manipuleringsbevis och ytterligare skydd av gummiseptumet
- Dryckeskronor: används för kolsyrade läskedrycker och ölflaskor, med en korrugerad kant som är krimpförseglad mot flaskans finish
- Twist-off lock för matburkar: appliceras med förformade trådar som matchar burkens finish, vilket ger återförslutningsbar förslutning för såser, konserver och kryddor
- Avrivna aluminiumfolieförslutningar: värmeförseglade eller induktionssvetsade till behållarens mynning, ger barriärskydd och manipuleringsbevis som tas bort helt före användning
CJL Aluminiumkapslar sortimentet täcker nyckelkapslarna som produceras av denna tillverkningssekvens, med materialspecifikationer, foderalternativ och dekorationsmöjligheter som matchar kraven för dryckes-, livsmedels- och läkemedelsförpackningsapplikationer på globala marknader.
Nyheter
-
En fylld flaska oral suspension lossnar, locket vrids av av en kund, och folieskivan sitter fast inuti locket istället för på flaskkanten. Det finns ingen försegling, inga ma...
READ MORE -
En vaccinflaska lämnar påfyllningslinjen, åker med lastbil och anländer med en tunn hinna av vätska på axeln. Locket är tätt, men den inre tätningen limmade aldrig. Värmeindu...
READ MORE -
En påfyllningslinje med 200 flaskor per minut stannar plötsligt. Varje lock i den sista satsen har ett löst foliefoder, och läckagetestet misslyckas. Boven är sällan själva k...
READ MORE -
En fylld HDPE-flaska lämnar påfyllningslinjen med ett lock åtdraget enligt specifikationen. Den passerar under en induktionsförsegling, och sekunder senare ska folien inuti l...
READ MORE
Relaterade produkter
-

En standard och ekonomisk aluminiumtätning designad för injektionsflaskor. Mitthålet gör att gummiproppen kan exponeras för nålpenetration, vilket ger en säker krymptätning som är kompatibel med au...
Visa mer -

Ett standardiserat polypropenlock med dubbla portar designat för infusions- och lösningsflaskor. Denna integrerade lösning säkerställer tillförlitlig stängning och tillhandahåller två distinkta, sj...
Visa mer
-
Hör av dig
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr 1, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kina
Informationen som tillhandahålls på denna webbplats är endast avsedd för användning i länder och jurisdiktioner utanför Folkrepubliken Kina.
-
Produkt
Aluminium-plastkapsyler Aluminiumkapslar Euro PP Caps PP-behållare för kontaktlins med folieförsegling Plasthängare för infusionsflaska Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Upphovsrätt © 2025 Jiangsu Changjiang Lids Co., Ltd. Alla rättigheter reserverade.
OEM läkemedelsförpackningstillverkare
Leverantör av farmaceutiska mössor
