


Language

Hem / Nyheter / Branschnyheter / Värmeinduktionsfoder för läkemedelsflaskor: urval och försegling
Värmeinduktionsfoder för läkemedelsflaskor: urval och försegling
2026.10.01
En fylld HDPE-flaska lämnar påfyllningslinjen med ett lock åtdraget enligt specifikationen. Den passerar under en induktionsförsegling, och sekunder senare ska folien inuti locket fästas vid flaskläppen. Om foder-, lock- eller tätningsinställningen är fel kan förpackningen se bra ut men misslyckas med ett läckagetest. En värmeinduktionsliner är därför inte en generisk folieskiva. Det är en del av ett förseglat system som inkluderar locket, behållarens halsfinish, induktionsförseglare och kvalitetskontroller. Den här guiden förklarar vad fodret gör, hur man väljer det, var tätningar går sönder och vad som ska verifieras före produktion.
Vad ett värmeinduktionsfoder är och vad det innehåller
En värmeinduktionsfoder är en flerskiktstätning som sitter inuti ett lock. När den förslutna behållaren passerar genom ett induktionsfält, värms aluminiumfolieskiktet upp av virvelströmmar. Värmen smälter ett polymervärmeförseglingsskikt på behållarsidan. Trycket från locket håller det uppmjukade lagret mot flaskläppen; efter kylning förblir folien bunden till behållaren och bildar ett förseglat membran.
| Lager | Vanligt material | Primär funktion | Vad ska verifieras |
|---|---|---|---|
| Folie | Aluminiumfolie | Genererar värme och ger fukt och syrebarriär | Tjocklek, konduktivitet, nålhål, grad |
| Värmeförsegling | Polymerbeläggning eller vaxblandning | Fäster på behållarens läpp när den värms upp | Kompatibilitet med HDPE, PP, PET, glas; tätningsstyrka |
| Uppbackning | Kartong, skum, PET, massa | Stöder fodret i locket och kontrollerar kompressionen | Tjocklek, densitet, fjädring, passform på kepsen |
Hur värmeinduktionstätning fungerar
Induktionstätning är en beröringsfri process. Förseglingsspolen skapar ett växlande elektromagnetiskt fält. Aluminiumfolien i fodret värms upp och värmeförseglingsskiktet smälter. Lockets vridmoment och behållarens toppbelastning ger tryck för limning. Efter att behållaren lämnat spolen kyls tätningen och förstärks.
Fyra variabler styr resultatet:
- Effekt: för låg orsakar svaga tätningar; för höga brännskador liners eller warps caps.
- Uppehållstid: linjehastigheten ändrar exponeringstiden, så ett recept med 60 flaskor per minut kan misslyckas vid 120.
- Tryck och vridmoment: lågt vridmoment skapar kanaler; överdrivet vridmoment förvränger locket.
- Kylning: bindningen måste stelna före hantering eller märkning.
Upprätta inställningar med den faktiska behållaren, locket, fodret, produkten och linjehastigheten. En inställning som kopierats från en annan flaskstorlek är bara en utgångspunkt.
Varför läkemedelsförpackningar använder värmeinduktionsfoder
I reglerad förpackning stöder fodret flera funktioner samtidigt:
- Saneringsbevis: en folieförsegling visar att behållaren inte har öppnats.
- Förebyggande av läckage: det minskar risken för vätskeläckage under transport.
- Fukt- och syrebarriär: folie hjälper till att skydda känsliga läkemedel.
- Kontamineringskontroll: membranet begränsar mikrobiell inträngning.
- Stöldskydd: en bruten försegling är synlig.
Dessa fördelar har betydelse för injektionsflaskor, infusionsflaskor, vaccinflaskor, orala vätskor och diagnostiska reagenser. Fodret ersätter inte ett bra lock eller validerad fyllningsprocess, men det är avgörande för att behållarens stängning integritet. Till exempel ett flaskförslutningssystem som använder aluminiumplastlock för flaskor måste ses över som en komplett enhet, inte som separata delar.
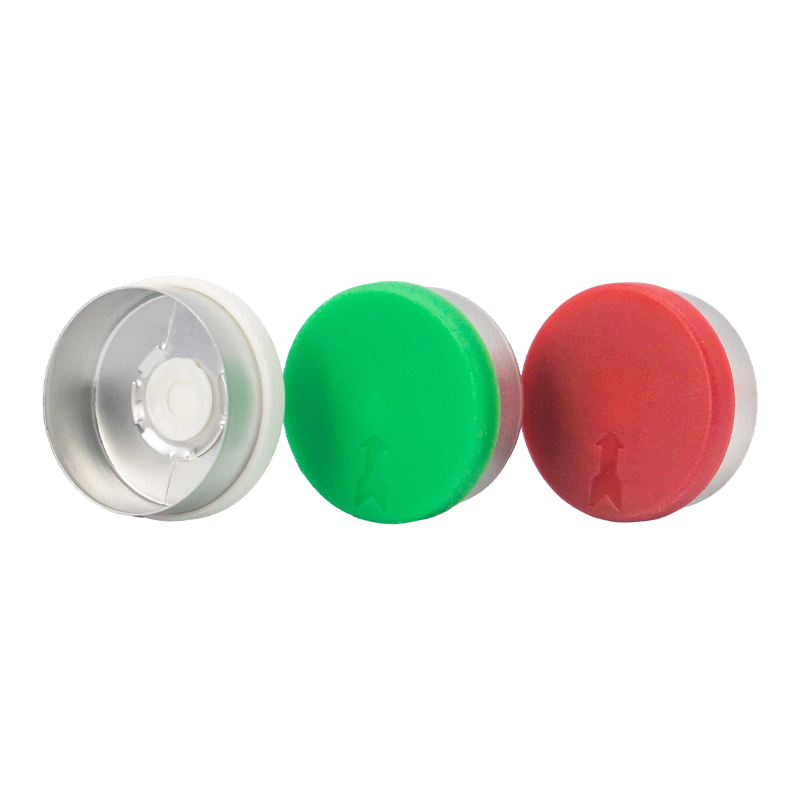 Grossistförsäljning av aluminium-plastkapsyler för injektionsflaskor och vaccinflaskor En sammansatt injektionsflaska förslutning med ett aluminiumskal, plastinsats och gummipropp, designad för att skydda injektioner. Tillverkas i GMP-renrum med storskalig produktion av aluminium-plastkåpor. Visa produkt →
Välja rätt foder för din behållare och lock
Börja med behållaren, inte linerkatalogen. Halsfinishen, materialet och yttillståndet avgör vilket värmeförseglingsskikt som kommer att binda. En liner för HDPE kanske inte tätar tillförlitligt till PP, PET, glas eller en belagd läpp. Lockmaterial, foderfickors djup, gängdesign och vridmoment påverkar också trycket vid tätningen.
Kontrollera dessa artiklar innan du begär prover:
- Behållarmaterial och ritning av halsfinish, inklusive diameter, gänga och planhet på läpparna.
- Kepstyp och foderfickors mått.
- Fyllningstemperatur och om produkten är varmfylld, retorterad eller frusen.
- Steriliseringsmetod, såsom etylenoxid, gamma eller autoklav.
- Mållinjehastighet, förseglingsmodell och effektområde.
- Erforderlig tätningsstyrka, läckagehastighet och barriärprestanda.
En skumbaksida kan tolerera mer lockvariation; ett kartongunderlag kan ge en fastare försegling. Fel baksida kan falla ut ur locket eller fastna efter försegling. För infusionsbehållare kan Euro PP-kapsyler med drag- eller dubbelportsdesign kombineras med kompatibla foder, men förseglingsfönstret måste valideras.
 Pull-Ring Euro PP Caps för infusions- och lösningsflaskor Säkerhetssäker polypropenlock med integrerade dragringar för verktygsfri åtkomst på infusions- och lösningsflaskor. Kompatibla liners och tätningsparametrar bör valideras för applikationen. Visa produkt →
Vanliga fellägen och hur man diagnostiserar dem
De flesta induktionsförseglingsdefekter kommer från en felmatchning eller drift, inte en enda dålig liner. Tabellen kartlägger vanliga symtom till troliga orsaker och första kontroller.
| Symptom | Trolig orsak | Första kontrollerna |
|---|---|---|
| Svag eller delvis tätning | Låg effekt, kort uppehållstid, lågt vridmoment på locket eller förorenad läpp | Verifiera förseglingseffekt, linjehastighet, lockets vridmoment och läppens skick |
| Folie stuck in cap | Överhettning, fel släppskikt eller överdriven kompression av locket | Minska ström eller uppehållstid; kontrollera fodrets konstruktion och lockets djup |
| Bränt eller missfärgat foder | Effekten för hög, spolen för nära, eller dubbelpassage genom tätningsanordningen | Mät spolegap; bekräfta att behållarna passerar en gång med rätt hastighet |
| Läckage efter tätning | Kanal under folie, oval hals eller skadad läpp | Inspektera halsfinish, fodrets centrering och tätningsområdet med färgämne eller vakuumtest |
| Cap distorsion | Överskottsvärme eller tunn lockvägg | Kontrollera kåpans harts, väggtjocklek och kylningstid |
Justera inte kraften ensam. Värme, tid, tryck och kyla samverkar. Ett byte av kapsylleverantör eller linerparti kan flytta fönstret. Håll register över förseglingsinställningar, lockets vridmoment, foderparti och testresultat så att drift kan spåras.
Ställa in och validera förseglingsprocessen
Börja med en kontrollerad prövning med produktionsbehållaren, locket, fodret, produkten och linjehastigheten. Testa låg, medel och hög effekt och uppehållstid. Inspektera bindningsmönstret för en enhetlig ring utan brännmärken eller kanaler.
Validering bör innehålla:
- Förseglingsflagning eller sprängtest.
- Färgämnespenetration eller vakuumförfallsläckagetest.
- Visuell inspektion för folietäckning, rynkor och skador på locket.
- Vridmomenttest efter tätning och simulerad transport.
- Stabilitets- eller fraktsimulering vid behov.
Under produktion, kontrollera förseglingskraften, linjehastigheten, lockets vridmoment och förseglingskvaliteten vid definierade intervall. Håll separata recept för varje flaskstorlek.
Leverantörs- och kvalitetskontroller
Linerleverantören bör tillhandahålla materialspecifikationer, värmeförseglingslagerdata, information om migration eller biokompatibilitet där så är relevant, spårbarhet för partier och rekommenderade förseglingsfönster. För läkemedelsförpackningar minskar renrumstillverkning och ett dokumenterat kvalitetssystem riskerna. ISO 9001 och GMP-anpassning är praktiska signaler om att leverantören förstår reglerade marknader.
Jiangsu Changjiang Lids Co., Ltd. har tillverkat läkemedelsförpackningar sedan 2000 och driver ett C A-renrum. Dess sortiment omfattar aluminiumkapsyler, aluminiumplastkapsyler, Euro PP-kapslar och förslutningar för injektionsflaskor, infusionsflaskor och orala vätskor. Den anger en årlig kapacitet på 3 miljarder aluminium- och aluminiumplastkapsyler och 800 miljoner polypropenlock, med GMP- och ISO 9001-system. Eftersom fodret, locket och flaskhalsen måste fungera tillsammans är denna erfarenhet av tillverkning av locket relevant. Du kan begära prover eller en liner review för att bekräfta passform före produktion.
Fråga hur linerpartier kontrolleras och hur förändringar i folie- eller filmleverantörer hanteras. En ny värmeförseglingsbeläggning kan förändra förseglingsprestandan, även när det färdiga locket ser likadant ut.
Nyckelalternativ för val av värmeinduktionsfoder
- Behandla fodret som en del av ett komplett förslutningssystem med locket, behållaren, förseglaren och processen.
- Matcha värmeförseglingsskiktet med behållarmaterialet och steriliseringsmetoden.
- Styr effekt, uppehållstid, tryck, vridmoment och kyla som ett fönster.
- Validera med läckage- och tätningshållfasthetstest och övervaka sedan produktionen.
- Arbeta med en leverantör som dokumenterar material, spårbarhet och renrumskontroller.
En värmeinduktionsliner ser enkel ut, men den skyddar produkten från påfyllningslinjen till patienten. Definiera kravet, testa det verkliga systemet och håll processen under kontroll.
Nyheter
-
En fylld flaska oral suspension lossnar, locket vrids av av en kund, och folieskivan sitter fast inuti locket istället för på flaskkanten. Det finns ingen försegling, inga ma...
READ MORE -
En vaccinflaska lämnar påfyllningslinjen, åker med lastbil och anländer med en tunn hinna av vätska på axeln. Locket är tätt, men den inre tätningen limmade aldrig. Värmeindu...
READ MORE -
En påfyllningslinje med 200 flaskor per minut stannar plötsligt. Varje lock i den sista satsen har ett löst foliefoder, och läckagetestet misslyckas. Boven är sällan själva k...
READ MORE -
En fylld HDPE-flaska lämnar påfyllningslinjen med ett lock åtdraget enligt specifikationen. Den passerar under en induktionsförsegling, och sekunder senare ska folien inuti l...
READ MORE
Relaterade produkter
-

En skyddande och steril förpackningslösning designad för förvaring av kontaktlinser. Behållaren av polypropen (PP) med en integrerad folieförsegling säkerställer produktens integritet, fuktbevarand...
Visa mer -

En skyddande och steril förpackningslösning designad för förvaring av kontaktlinser. Behållaren av polypropen (PP) med en integrerad folieförsegling säkerställer produktens integritet, fuktbevarand...
Visa mer -

En precisionsförseglingslösning designad för patronbaserade läkemedelstillförselsystem, såsom förfyllda sprutor och injektionspennor. Det säkerställer steril integritet och säker, pålitlig nålåtkom...
Visa mer -

En säker och låg profillösning utformad för att säkert hålla infusionsbehållare i kliniska och vårdmiljöer. Dess platta design säkerställer en stabil väggmonterad upphängning och enkel åtkomst för ...
Visa mer -

En säker och ergonomisk stödlösning utformad för att säkert hålla infusionsbehållare i kliniker och vårdmiljöer. Dess racketdesign med ett integrerat handtag säkerställer en stabil, bärbar fjädring...
Visa mer -

En hållbar och portabel vätskeförvaringslösning designad för säker transport och hantering av ofarliga till halvfarliga vätskor. Det garanterar säker inneslutning, enkel hällning och pålitlig prest...
Visa mer
-
Hör av dig
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr 1, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kina
Informationen som tillhandahålls på denna webbplats är endast avsedd för användning i länder och jurisdiktioner utanför Folkrepubliken Kina.
-
Produkt
Aluminium-plastkapsyler Aluminiumkapslar Euro PP Caps PP-behållare för kontaktlins med folieförsegling Plasthängare för infusionsflaska Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Upphovsrätt © 2025 Jiangsu Changjiang Lids Co., Ltd. Alla rättigheter reserverade.
OEM läkemedelsförpackningstillverkare
Leverantör av farmaceutiska mössor
