


Language

Hem / Nyheter / Branschnyheter / Induktionsfoderguide: Hur folieförseglingar formar, misslyckas och matchar flasklock
Induktionsfoderguide: Hur folieförseglingar formar, misslyckas och matchar flasklock
2026.10.09
En fylld flaska oral suspension lossnar, locket vrids av av en kund, och folieskivan sitter fast inuti locket istället för på flaskkanten. Det finns ingen försegling, inga manipuleringsbevis, och partiet väntar. Nästan varje gång detta händer är linern ensam inte hela historien.
Slutsatsen först: en induktionsfoder är en värmeaktiverad tätning, och den fungerar bara när tre saker står i linje. Foderkonstruktionen måste matcha behållarmaterialet, induktionsförslutningen måste vara avstämd till den exakta locket och flaskan, och flaskkanten måste vara ren och nåbar av folien. Missa en av de tre och ingen mängd liner shopping kommer att rädda partiet.
Vad en induktionsliner är, lager för lager
En induktionsliner är en liten sandwich av material snarare än en vanlig skiva av folie. Från locksidan till produktsidan har en typisk konstruktion fyra delar.
- Stöd. Pulpboard, skum eller PET, som placerar fodret i locket och pressar folien platt mot kanten.
- Släpp lager. En vax- eller polymerfilm som låter folien separera från baksidan när locket öppnas.
- Folie. Ett tunt aluminiumskikt, vanligtvis 15 till 25 mikron, som är värmeelementet snarare än tätningen.
- Tätningsmedel. En polymerbeläggning vänd mot behållaren, vald för att binda till PP, PE, PET eller glas.
Att behandla linern som en vara är det första misstaget. Tätningsmedel är materialspecifika. En beläggning avsedd för polyeten kommer inte att bygga samma bindning på glas, och en liner som tätar rent på en tjockväggig flaska kan bränna en tunnväggig flaska.
Hur sigillen bildas på linjen
Processen har sex steg, och vart och ett av dem kan ställas in fel.
- Locket, med fodret vilande inuti det, skruvas på den fyllda behållaren.
- Behållaren passerar under en induktionsförseglingsspole.
- Växelström i spolen skapar ett snabbt föränderligt magnetfält.
- Fältet inducerar virvelströmmar i folien och värmer upp den på en bråkdel av en sekund.
- Värme leds in i tätningsmedlet, som smälter och väter behållarens kant.
- Behållaren lämnar spolen, folien svalnar och tätningsmedlet stelnar till en bindning.
Lägg märke till vad processen inte använder. Det finns inget lim och ingen kontakt med ett hett verktyg, eftersom bindningen genereras inuti locket. Det är därför kraft, linjehastighet, spolavstånd och centrering, lockets vridmoment och fälgkondition avgör resultatet. Produkt som stänks på fälgen under fyllningen är en tätningsdödare.
När en induktionsliner är det rätta svaret och när det inte är det
Induktionsfoder tjänar sin plats på skruvlocksflaskor som innehåller vätskor, där slutanvändaren öppnar förslutningen och en synlig folieförsegling bevisar att förpackningen var orörd. De är fel svar varhelst en förslutning måste hålla en steril barriär eller innehålla tryck, eftersom en folieskiva bunden till en kant inte är en steril tätning.
| Behållare och produkt | Vanlig tätningsmetod | Induktionsfoder |
|---|---|---|
| Oral flytande sirap eller suspension i PP eller glasflaskor | Skruvlock med induktionsfoder | Ja |
| OTC och nutraceutical vätskeflaskor | Skruvlock med induktionsfoder | Ja |
| Sterila injektionsflaskor | Gummipropp som hålls av en krusad aluminiumkåpa | Nej |
| Infusions- och IV-flaskor | Gummipropp som hålls av en aluminium- eller aluminiumplastkåpa | Nej |
| Kontaktlinskoppar | Folielock värmeförseglat till PP-koppen | Nej, this is conduction lidding |
Två rader förtjänar en notering. På en steril injektionsflaska är gummiproppen barriären och aluminiumlocket håller den i kompression, så att ingenting är fäst vid glaskanten. På en kontaktlinskopp är folielocket förseglat av direkt värme och tryck, vilket är ledning snarare än induktion.
För injicerbara linjer som behöver en krusad förslutning snarare än en bunden liner, är avrivningslock av aluminium för injektionsflaskor den vanliga vägen.
 Avrivningslock av aluminium för injektionsflaskor Säkerhetssäker 13 mm och 20 mm aluminiumtätningar med förskårade avrivningslinjer, vilket ger injicerbara injektionsflaskor fullständigt avlägsnande och åtkomst till propp. Visa produkt →
Fem fellägen du kommer att se på en riktig linje
- Kanalläckor. En tunn bana av produkt eller luft korsar tätningen, vanligtvis på grund av att fälgen bar rester.
- Liner fast i kepsen. Bindningen till behållaren var svagare än släppningen från baksidan, typiskt för en svag tätning.
- Svag eller off-center tätning. Låg effekt, hög linjehastighet eller en spole som inte är centrerad över locket.
- Bränd eller blåsig folie. För mycket kraft eller för långsam linje, vilket försämrar tätningsmedlet och misslyckas senare i lagret.
- Deformerad eller sprucken nacke. Tunnväggiga PP-flaskor deformeras när tätningsfönstret skjuts för långt.
Två av dessa ser identiska ut i slutet av raden. En kanalläcka och en svag tätning lämnar båda ett löst lock och en folieskiva som lätt lossnar, men orsakerna och korrigeringarna är motsatta. Skär upp en trasig flaska och läs bindningsmönstret innan du rör vid effektinställningen.
Att skriva en specifikation som du kan inspektera mot
En foderspecifikation som endast anger aluminiumfolieförsegling är oanvändbar på mottagningsdockan. Fäst åtminstone följande.
- Folietjocklek och härdning, med ett acceptabelt intervall.
- Tätningskemi och behållarmaterialen den är godkänd för.
- Underlagstyp och tjocklek, som avgör hur fodret beter sig i lockmataren.
- Linerdiameter och toleranser, knutna till lockets innerdiameter och flaskhalsens finish.
- Mål för tätningsstyrka, uppmätt på den faktiska flaskan efter en definierad kylningstid.
- Rekommenderat appliceringsmoment, lagringsförhållanden och hållbarhet före användning.
Testa sedan på det riktiga paketet. En liner som tätar perfekt på en labbflaska kan misslyckas på en produktionsflaska med en annan halsfinish, lock eller lockvridmoment.
Där liners möter läkemedelsförslutningar
De flesta läkemedelsflaskor är stängda med ett metall- eller plastlock, och fodret är bara en del av det systemet. Locket ställer in vridmomentet, kompressionen och manipuleringsbeviset som patienten ser först.
Orala vätskeflaskor
Siraper, suspensioner och andra orala vätskor använder normalt ett skruvlock med en bunden tätning. Aluminiumskruvkork för orala vätskeflaskor är brett utvalda där förslutningen måste överleva upprepad öppning och ändå vara lätt att vända för en äldre patient.
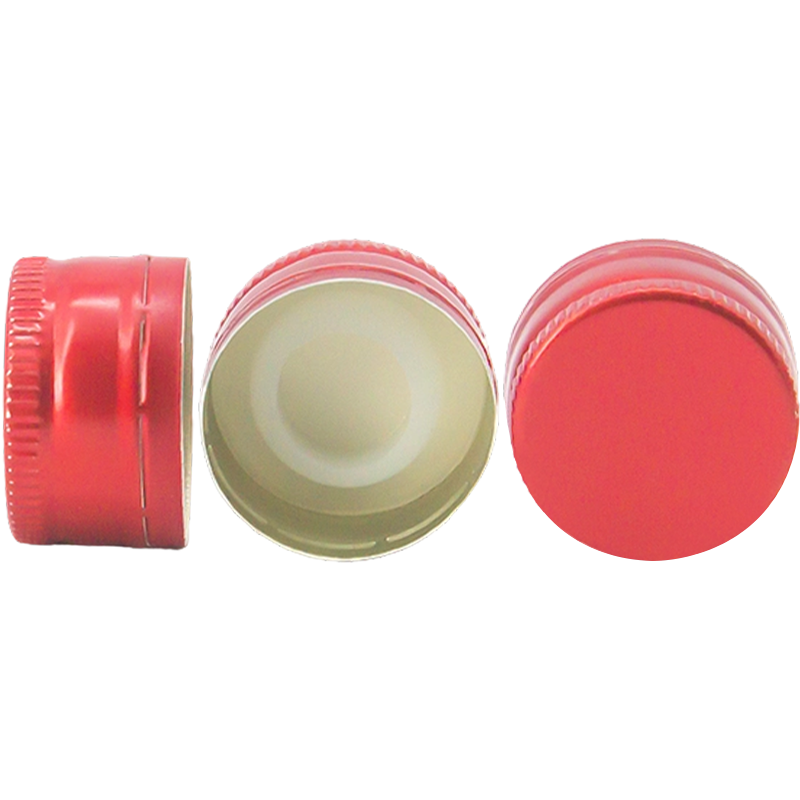 Skruvlock i aluminium för orala vätskeflaskor Återförslutningsbara manipuleringssäkra aluminiumförslutningar i storlekarna 15 mm, 25 mm och 28 mm för sirap, suspensioner och droppar som kräver upprepad öppning. Visa produkt →
Infusion och sterila behållare
Infusionsflaskor och sterila flaskor tar en annan väg. Här håller förslutningen en gummipropp under kompression medan metallskalet ger krympningen och öppningsfunktionen. Dragringlock av aluminium för infusionsflaskor kombinerar krympningen, tätningen och en ringdragare som en sköterska kan öppna utan verktyg.
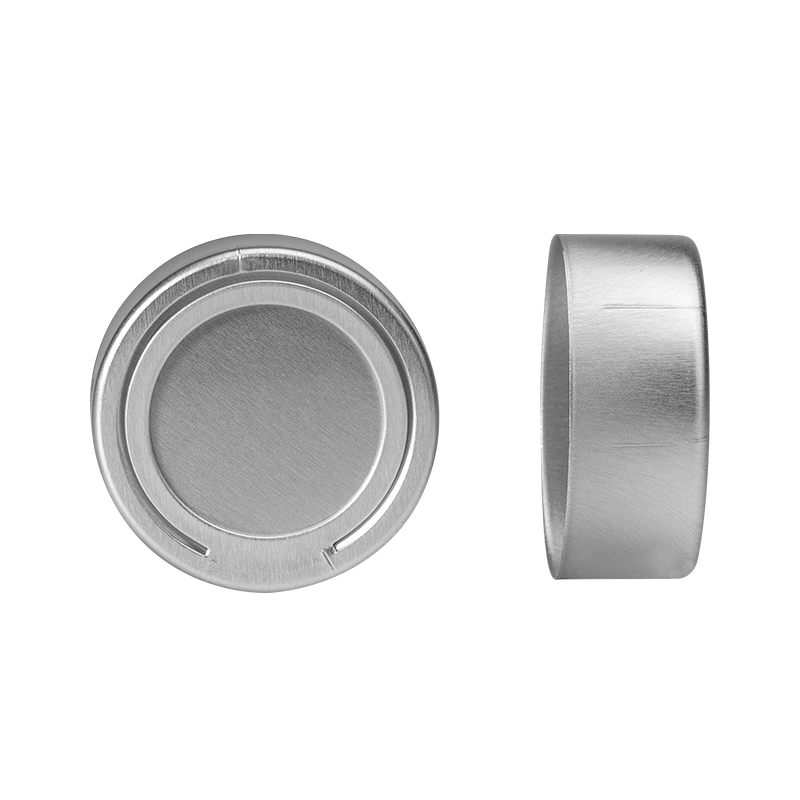 Drag-ringlock i aluminium för infusionsflaskor Verktygsfria 26 mm och 32 mm aluminiumtätningar med integrerade dragringar för fullständig borttagning av locket och steril spikåtkomst på infusionsflaskor. Visa produkt →
Om du fortfarande kartlägger förslutningstyper mot flaskfinish, denna översikt över aluminiumkapsyler för läkemedelsflaskor täcker design av dragring, avrivning, bro och mitthål sida vid sida.
Matchande liner, keps och lockmaskin
De tre delarna måste väljas tillsammans, eftersom de samverkar. En djup kapsyl med fast baksida pressar ett foder på ett annat sätt än ett grunt lock med skumstöd, och en slirkoppling på lockhuvudet applicerar ett annat vridmoment på den första flaskan av en körning än på den femhundrade. Steg som förhindrar de flesta tätningsfel:
- Ställ in förslutaren med själva locket och flaskan, inte ett prov av liknande storlek.
- Skapa ett kraft- och hastighetsfönster istället för en enda punkt och kör sedan mitt i det.
- Kontrollera vridmomentet i början, mitten och slutet av varje skift.
- Behåll förseglade prover från varje batch och skär upp några efter 24 timmar.
- Kontrollera tätningarna igen efter transportsimulering, eftersom vibrationer hittar svaga bindningar.
En liner är en liten del med ett smalt jobb. Den fäster vid kanten, bevisar att förpackningen var stängd och låter patienten öppna den en gång. Den kan inte kompensera för fel stängning, en smutsig kant eller en tätning som springer utanför dess fönster. Bestäm först om produkten behöver en limmad folieförsegling eller en komprimerad gummibarriär, välj sedan locket och fodret som ett paket och validera sedan de tre tillsammans på linjen.
Om du väger en bunden liner mot en krympt förslutning för en specifik flaska och fyll, skicka oss containerritningen och fyllningsdetaljerna och vi kan arbeta igenom kombinationen med dig.
Nyheter
-
En fylld flaska oral suspension lossnar, locket vrids av av en kund, och folieskivan sitter fast inuti locket istället för på flaskkanten. Det finns ingen försegling, inga ma...
READ MORE -
En vaccinflaska lämnar påfyllningslinjen, åker med lastbil och anländer med en tunn hinna av vätska på axeln. Locket är tätt, men den inre tätningen limmade aldrig. Värmeindu...
READ MORE -
En påfyllningslinje med 200 flaskor per minut stannar plötsligt. Varje lock i den sista satsen har ett löst foliefoder, och läckagetestet misslyckas. Boven är sällan själva k...
READ MORE -
En fylld HDPE-flaska lämnar påfyllningslinjen med ett lock åtdraget enligt specifikationen. Den passerar under en induktionsförsegling, och sekunder senare ska folien inuti l...
READ MORE
Relaterade produkter
-

En skyddande och steril förpackningslösning designad för förvaring av kontaktlinser. Behållaren av polypropen (PP) med en integrerad folieförsegling säkerställer produktens integritet, fuktbevarand...
Visa mer -

En skyddande och steril förpackningslösning designad för förvaring av kontaktlinser. Behållaren av polypropen (PP) med en integrerad folieförsegling säkerställer produktens integritet, fuktbevarand...
Visa mer
-
Hör av dig
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr 1, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kina
Informationen som tillhandahålls på denna webbplats är endast avsedd för användning i länder och jurisdiktioner utanför Folkrepubliken Kina.
-
Produkt
Aluminium-plastkapsyler Aluminiumkapslar Euro PP Caps PP-behållare för kontaktlins med folieförsegling Plasthängare för infusionsflaska Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Upphovsrätt © 2025 Jiangsu Changjiang Lids Co., Ltd. Alla rättigheter reserverade.
OEM läkemedelsförpackningstillverkare
Leverantör av farmaceutiska mössor
