


Language

Hem / Nyheter / Branschnyheter / Värmeinduktionsförsegling för läkemedelsflaskor: hur kapsyler och foliefoder fungerar
Värmeinduktionsförsegling för läkemedelsflaskor: hur kapsyler och foliefoder fungerar
2026.10.08
En vaccinflaska lämnar påfyllningslinjen, åker med lastbil och anländer med en tunn hinna av vätska på axeln. Locket är tätt, men den inre tätningen limmade aldrig. Värmeinduktionsförsegling förhindrar det resultatet när foliefodret, locket och förseglingshuvudet matchar flaskhalsen. Resultatet är en hermetisk barriär som håller läkemedlet sterilt, stoppar läckor och visar om en behållare har öppnats.
Vad värmeinduktionstätning faktiskt gör
Värmeinduktionsförsegling är en beröringsfri process som binder en folieliner till kanten på en flaska eller flaska. Ett tätningshuvud skapar ett växlande elektromagnetiskt fält. Fältet passerar genom plastlocket och värmer endast aluminiumfolien inuti fodret. Värmen smälter en polymerbeläggning på folien. Trycket från locket trycker den smälta polymeren mot behållarens kant. När polymeren svalnar bildar den en lufttät tätning som är svår att skala utan synliga skador.
Till skillnad från lim eller en enkel presspassning, är induktionsförsegling inte beroende av lim som kan misslyckas med fukt eller tid. Det värmer inte heller produkten. Det är viktigt för vacciner, antibiotika och infusionslösningar eftersom överskottsvärme kan bryta ned aktiva ingredienser. En korrekt avstämd sealer levererar energi i ett smalt fönster, och innehållet håller sig inom sina temperaturgränser.
Hur processen fungerar steg för steg
Sekvensen är kort, men varje steg påverkar tätningskvaliteten.
- Behållaren fylls och ett lock med en foliefoder placeras på halsen. Locket måste hålla fodret plant mot kanten.
- Behållaren passerar under induktionstätningshuvudet. Huvudet avger ett högfrekvent fält. Aluminiumfolien absorberar energi och värmer snabbt.
- Polymerbeläggningen på folien når sitt smältområde, vanligtvis inom en bråkdel av en sekund till några sekunder.
- Locket dras ofta åt direkt efter förseglingen medan polymeren fortfarande är mjuk, vilket förbättrar kontakten.
- Tätningen svalnar och stelnar. En ordentlig tätning kan inte bedömas genom att titta på locket. Använd ett skalningstest eller trycktest.
Variabler inkluderar linjehastighet, uteffekt, frekvens, lockmaterial, foderkonstruktion och halsfinish. En inställning för en 20 mm oral vätskeflaska fungerar inte automatiskt för en 32 mm infusionsflaska. Bredare halsar behöver vanligtvis mer kraft och tid för jämn uppvärmning.
Kompatibilitet med foliefoder, lock och behållare
En värmeinduktionstätning är ett system, inte en enda del. Foliefodret måste matcha locket och flaskan. Locket måste vara genomskinligt för det elektromagnetiska fältet, så de flesta induktionsförseglingslock är gjorda av polypropen eller polyeten. En metallkåpa kan inte användas direkt över en induktionsfoder eftersom metallskalet skulle blockera fältet.
Liner konstruktion
De flesta induktionsfoder är flerskiktsstrukturer. Ett typiskt foder innefattar ett pappers- eller skumunderlag, ett vax- eller polymerskikt, ett aluminiumfolieskikt och en värmeförseglingsbeläggning. Baksidan ger linern styvhet så att den sitter platt inuti locket. Folien absorberar den elektromagnetiska energin. Värmeförseglingsbeläggningen bestämmer bindningsstyrkan till behållarmaterialet, såsom högdensitetspolyeten, polypropen eller glas.
Beläggningen spelar roll. En beläggning avsedd för polyeten kanske inte binder bra till glas. En beläggning som tätar för aggressivt kan vara svår för slutanvändaren att skala. En beläggning som tätar för svagt kan läcka under transport. För läkemedelsförpackningar tillhandahåller linerleverantörer ofta uppgifter om förseglingsstyrka och kompatibilitetstabeller. Dessa dokument bör vara en del av den tekniska filen för läkemedelsprodukten.
Keps och halsfinish
Locket och flaskhalsen styr hur jämnt fodret kommer i kontakt med fälgen. En hals med en buckla, blixt eller ojämn toppyta kan skapa en kanal där tätningen aldrig bildas. Locket måste också ge tillräckligt tryck nedåt under tätningen. Om locket är för löst kan det hända att fodret inte rör vid fälgen. Om locket dras åt för hårt innan förslutningen kan fodret skrynklas. En vanlig praxis är att applicera locket med ett kontrollerat vridmoment, tätning, och sedan dra åt till en slutlig specifikation.
För läkemedelsflaskor och flaskor används aluminiumkapsyler och aluminiumplastkapsyler i stor utsträckning eftersom de kombinerar mekaniskt skydd med en induktionsförseglingsliner inuti. Aluminiumplastkåpor kan tillverkas med olika öppningsfunktioner såsom brotyp, blomtyp eller avrivningsstrukturer. Dessa egenskaper påverkar hur förseglingen öppnas och hur manipuleringsbevis presenteras, inte om induktionsförsegling kan användas. Tätningsprestandan beror fortfarande på fodret och halsfinishen.
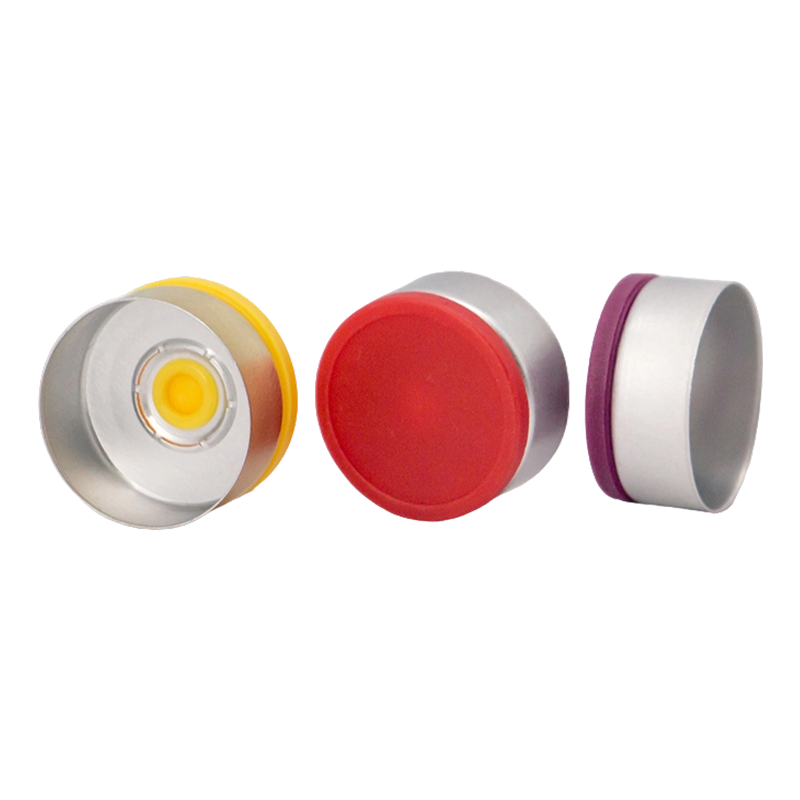 Brotyp aluminium-plastlock för injektionsflaskor, ZB 20 mm Förseglingssäker ZB 20 mm lock med låg öppningskraft och rent brobrott, lämpad för antibiotika, vaccin, frystorkad och diagnostisk försegling av injektionsflaskor. Visa produkt →
| Behållare | Typisk keps | Tätningshänsyn |
|---|---|---|
| Injektionsflaska | Aluminiumplastlock med dragring eller avrivning | Liten hals och hög sterilitet; verifiera full fälgkontakt. |
| Infusionsflaska | Riv av aluminiumplastlocket | Stora nacke och tryckförändringar; kontrollera förseglingen efter sterilisering. |
| Oral vätskeflaska | Dragringlock i aluminium | Patientöppning; balansera tätningsstyrkan med enkel borttagning. |
Där värmeinduktionsförsegling spelar roll i läkemedelsförpackningar
Induktionsförsegling är vanlig i tre huvudgrupper av behållare: injektionsflaskor, infusionsflaskor och orala vätskeflaskor. Varje grupp har olika risker och tätningskrav.
Injektionsflaskor har vanligtvis små halsar och höga krav på sterilitet. En läckbana kan tillåta mikroorganismer att komma in i flaskan, så tätningen måste vara kontinuerlig runt hela kanten. Kepsen innehåller ofta ett aluminiumplastskal med en dragring eller avrivbar topp. Under förseglingen binder fodret till glas- eller plasthalsen. Efter förseglingen ger locket en manipuleringssäker bro som går sönder när användaren öppnar flaskan.
Infusionsflaskor är större och tyngre. De kan vara gjorda av glas eller plast och kan rymma hundratals milliliter. Tätningen måste motstå tryckförändringar under sterilisering, transport och upphängning. En avrivbar aluminiumplastkåpa används ofta eftersom den gör att vårdpersonalen kan ta bort mittskivan och komma åt proppen utan att skära av metallen. Induktionstätningen måste förbli intakt under proppen, eftersom proppen ger den primära förslutningen och folien lägger till en extra barriär.
Orala vätskeflaskor hanteras ofta av patienter i hemmet. Förseglingen måste vara lätt att öppna men ändå ge synliga manipulationsbevis. En dragring i aluminium är vanlig för siraps- och suspensionsflaskor. Om induktionsförseglingen är svag kan flaskan läcka i apotekspåsen eller under frakt. Om tätningen är för stark kan användaren behöva ett verktyg för att öppna den, vilket ökar risken för spill.
 Riv av aluminium-plastlock ZD 26 mm för infusionsflaskor Lätt att riva ZD 26 mm lock för infusionsflaskor, med pålitlig öppning och RTU/RTS-alternativ för saltlösning, dextros, näring, kemoterapi och antibiotikainfusioner. Visa produkt →
 Drag-ringlock i aluminium 15 mm/16 mm för orala vätskeflaskor Drag-ringlock i ett stycke för orala vätskeflaskor, ger ett stegsöppning, definitiva manipuleringsbevis, ren borttagning och en läckagebeständig tätning för sirap och suspensioner. Visa produkt →
Vanliga fellägen och hur man undviker dem
De flesta induktionsförseglingsdefekter faller inom några kategorier. Att förstå dem hjälper till med felsökning och leverantörskvalificering.
- Svag eller delvis tätning: Fodret kanske inte har nått den önskade temperaturen, eller så kanske locket inte har pressat fodret jämnt mot kanten. Kontrollera effekt, uppehållstid och lockets vridmoment. Inspektera halsfinishen för chips eller ovalitet.
- Bränt eller förkolnat foder: För mycket kraft eller för långsam linjehastighet kan överhetta folien och bryta ned polymeren. Förseglingen kan se komplett ut men har låg fläkhållfasthet.
- Liner fast i locket: Värmeförseglingsbeläggningen kan ha fästs vid locket istället för behållaren. Detta pekar ofta på ett foderorienteringsfel eller en beläggning som inte är kompatibel med behållarmaterialet.
- Läckage efter sterilisering: Ång- eller värmesterilisering kan belasta tätningen. Om behållaren och fodret expanderar i olika takt kan bindningen öppnas. Trycktest före och efter sterilisering.
- Inkonsekventa resultat över en batch: Variationer i lockets vridmoment, halsdimensioner eller insatsparti kan orsaka intermittenta fel. Statistisk processkontroll på dessa ingångar är effektivare än att endast inspektera färdiga behållare.
Validering är inte en engångshändelse. När tätningsparametrarna är inställda, utmana dem med värsta tänkbara förhållanden. Dessa inkluderar de lägsta och högsta linjehastigheterna, det lägsta och högsta vridmomentet för locket och de äldsta och nyaste liner-partierna.
Att välja ett tätningssystem och en förpackningsleverantör
När du väljer ett induktionssystem, börja med behållaren. Mät diametern på halsen, materialet och produktionslinjens hastighet. Välj sedan ett tätningshuvud som kan leverera tillräckligt med kraft vid den hastigheten. Mindre huvuden är inte alltid svagare, men de har ett mindre täckningsområde. För flaskor med bred mun kan ett större huvud eller flera huvuden behövas för att undvika kalla fläckar.
Fodret och locket bör vara kvalificerade tillsammans. Fråga leverantören om tätningshållfasthetsdata, rekommenderade vridmomentintervall och prover för linjeförsök. En bra leverantör hjälper till med felsökning snarare än att bara sälja en låda med liners. I läkemedelsförpackningar är dokumentationen viktig. Linerspecifikationen, analyscertifikatet och ändringskontrollposterna bör finnas tillgängliga för revisioner.
Företag som specialiserar sig på farmaceutiska kapsyler erbjuder ofta aluminiumkapslar, aluminiumplastkapslar och Euro PP-kapslar för olika flasktyper. Aluminiumplastkapsyler finns tillgängliga för injektionsflaskor, infusionsflaskor och orala vätskor, med bryggtyp, blomtyp eller avrivningsdesign. Dessa lock fungerar med induktionsförseglingsfoder, men den slutliga förseglingskvaliteten beror fortfarande på fodret, flaskan och förseglingsprocessen. Involvera kepsleverantören tidigt så att halsfinish, kepsdesign och val av foder är i linje.
För mer information om hur aluminiumplastkåpor är konstruerade och var de används, se denna guide till aluminiumplastlock för flaskor . Om du behöver hjälp med att matcha ett lock och foder till din påfyllningslinje, kontakta vårt team .
Slutliga tankar
Värmeinduktionsförsegling skyddar produkten från fabrik tills patienten öppnar den. Tätningen är bara så bra som det svagaste gränssnittet: fodret till behållarens kant. När folien, locket, halsfinishen och förseglingsprocessen är i linje, ger induktionsförseglingen en hermetisk barriär som är ren, konsekvent och lätt att validera.
Behandla locket och fodret som en del av behållarens förslutningssystem, inte som en eftertanke. Kvalificera dem tillsammans, övervaka de kritiska parametrarna och kontrollera igen tätningen efter varje förändring. En läckagefri flaska är resultatet av en kontrollerad process.
Nyheter
-
En fylld flaska oral suspension lossnar, locket vrids av av en kund, och folieskivan sitter fast inuti locket istället för på flaskkanten. Det finns ingen försegling, inga ma...
READ MORE -
En vaccinflaska lämnar påfyllningslinjen, åker med lastbil och anländer med en tunn hinna av vätska på axeln. Locket är tätt, men den inre tätningen limmade aldrig. Värmeindu...
READ MORE -
En påfyllningslinje med 200 flaskor per minut stannar plötsligt. Varje lock i den sista satsen har ett löst foliefoder, och läckagetestet misslyckas. Boven är sällan själva k...
READ MORE -
En fylld HDPE-flaska lämnar påfyllningslinjen med ett lock åtdraget enligt specifikationen. Den passerar under en induktionsförsegling, och sekunder senare ska folien inuti l...
READ MORE
Relaterade produkter
-

En skyddande och steril förpackningslösning designad för förvaring av kontaktlinser. Behållaren av polypropen (PP) med en integrerad folieförsegling säkerställer produktens integritet, fuktbevarand...
Visa mer -

En skyddande och steril förpackningslösning designad för förvaring av kontaktlinser. Behållaren av polypropen (PP) med en integrerad folieförsegling säkerställer produktens integritet, fuktbevarand...
Visa mer -

En precisionsförseglingslösning designad för patronbaserade läkemedelstillförselsystem, såsom förfyllda sprutor och injektionspennor. Det säkerställer steril integritet och säker, pålitlig nålåtkom...
Visa mer -

En säker och låg profillösning utformad för att säkert hålla infusionsbehållare i kliniska och vårdmiljöer. Dess platta design säkerställer en stabil väggmonterad upphängning och enkel åtkomst för ...
Visa mer -

En säker och ergonomisk stödlösning utformad för att säkert hålla infusionsbehållare i kliniker och vårdmiljöer. Dess racketdesign med ett integrerat handtag säkerställer en stabil, bärbar fjädring...
Visa mer -

En hållbar och portabel vätskeförvaringslösning designad för säker transport och hantering av ofarliga till halvfarliga vätskor. Det garanterar säker inneslutning, enkel hällning och pålitlig prest...
Visa mer
-
Hör av dig
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr 1, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kina
Informationen som tillhandahålls på denna webbplats är endast avsedd för användning i länder och jurisdiktioner utanför Folkrepubliken Kina.
-
Produkt
Aluminium-plastkapsyler Aluminiumkapslar Euro PP Caps PP-behållare för kontaktlins med folieförsegling Plasthängare för infusionsflaska Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Upphovsrätt © 2025 Jiangsu Changjiang Lids Co., Ltd. Alla rättigheter reserverade.
OEM läkemedelsförpackningstillverkare
Leverantör av farmaceutiska mössor
