


Language

Hem / Nyheter / Branschnyheter / Värmeinduktionsförsegling i läkemedelsförpackningar: process, lock och kvalitetskontroll
Värmeinduktionsförsegling i läkemedelsförpackningar: process, lock och kvalitetskontroll
2026.10.02
En påfyllningslinje med 200 flaskor per minut stannar plötsligt. Varje lock i den sista satsen har ett löst foliefoder, och läckagetestet misslyckas. Boven är sällan själva kepsen. Nio gånger av tio är värmeinduktionsförslutningsprocessen felaktig. Värmeinduktionsförsegling är inte en enkel värmeapplikation. Den använder ett elektromagnetiskt fält för att generera värme inuti locket, smälter ett polymerskikt och binder ett aluminiumfoliefoder till behållarens kant. När fältstyrkan, uppehållstiden eller lockets vridmoment avviker, misslyckas tätningen tyst. Den här artikeln förklarar hur induktionsförsegling fungerar, var det går fel och hur du väljer kapsyler och liners som matchar din påfyllningslinje.
Hur värmeinduktionstätning fungerar
Ett induktionstätningshuvud innehåller en spole som leder högfrekvent växelström. Detta skapar ett magnetfält. När en lockad behållare passerar under huvudet, inducerar fältet virvelströmmar i aluminiumfoliefodret inuti locket. Folien värms upp på millisekunder. En polymerbeläggning på folien smälter och binder till behållarläppen. Efter att behållaren lämnat fältet kyls polymeren under trycket från locket och bildar en hermetisk tätning.
Denna process skiljer sig från konduktiv värmeförsegling. Ledningsförsegling använder uppvärmda plattor eller rullar som vidrör locket eller behållaren. Den överför värme utifrån och in. Induktionsförsegling värmer endast folien, så locket och produkten förblir svalare. För värmekänsliga biologiska läkemedel, vacciner och antibiotika skyddar den skillnaden läkemedlet. Det minskar också risken för deformation av locket och produktförstöring.
Typiska induktionsförseglingsparametrar för läkemedelslinjer inkluderar en frekvens på 20 till 100 kHz, uteffekt på 1 till 6 kW och uppehållstid på 0,5 till 3 sekunder. Lockets vridmoment faller vanligtvis mellan 15 och 25 tum pund för 20 mm flaskor och 20 till 35 tum pund för 28 mm eller större förslutningar. En tolerans på plus eller minus 2 tum-pund är vanligt. Linerfoliens tjocklek varierar från 0,5 till 1,5 mm. Varje kombination av behållare, lock och foder behöver sin egen validering.
Kritiska parametrar och felpunkter
Induktionstätning misslyckas när en eller flera parametrar rör sig utanför det validerade fönstret. Tabellen nedan listar vanliga parametrar, typiska intervall och de defekter som uppstår när de driver.
| Parameter | Typiskt intervall | Felläge om utanför räckvidd |
|---|---|---|
| Effektuttag | 1 till 6 kW | Låg effekt orsakar svaga eller ofullständiga tätningar; hög effekt förkolnar fodret eller förvränger locket. |
| Uppehållstid | 0,5 till 3 sekunder | Kort uppehåll lämnar polymeren osmält; Long dwell överhettar folien och skadar produkten. |
| Lockets vridmoment | 15 till 35 tum-pund | Lågt vridmoment gör att locket lyfts under uppvärmning; högt vridmoment deformerar locket och krossar fodret. |
| Linerfoliens tjocklek | 0,5 till 1,5 mm | Tunn folie värms för snabbt; tjock folie behöver mer kraft och binder kanske inte jämnt. |
| Kyltid | 1 till 5 sekunder | Kort kylning låter tätningen skifta innan den stelnar; lång kylning saktar ner linjen utan fördel. |
Andra defekter inkluderar folie som fastnat inuti locket, tätningsläckage och lösa lock efter försegling. Folie som sitter fast i locket betyder vanligtvis att linervaxet eller limmet är oförenligt med processtemperaturen. Läckage kommer ofta från en förorenad behållarläpp eller en felinriktad liner. Lösa lock kan orsakas av lågt appliceringsmoment eller av att locket backar under kylning.
Testa varje batch med minst tre metoder. Ett färgpenetreringstest avslöjar kanalläckor. Ett vakuumsönderfallstest mäter behållarens förslutningsintegritet. Ett skalningstest kontrollerar bindningsstyrkan mellan folien och behållaren. För sterila produkter ger sprängtryckstestning ytterligare ett lager av förtroende. Dokumentera resultaten och förvara dem tillsammans med batchprotokollet.
Matchande lock och liners till din container
Locket och fodret måste matcha behållarens finish, påfyllningslinjens hastighet och läkemedelsformuleringen. Injektionsflaskor använder vanligtvis 20 mm eller 13 mm aluminiumlock med drag- eller avrivningsöppningar. En draglock låter sjuksköterskor öppna flaskan utan verktyg, vilket är viktigt på akutmottagningar och intensivvårdsavdelningar. Foliefodret inuti måste placeras plant mot flaskans läpp. Varje lutning skapar en läckbana.
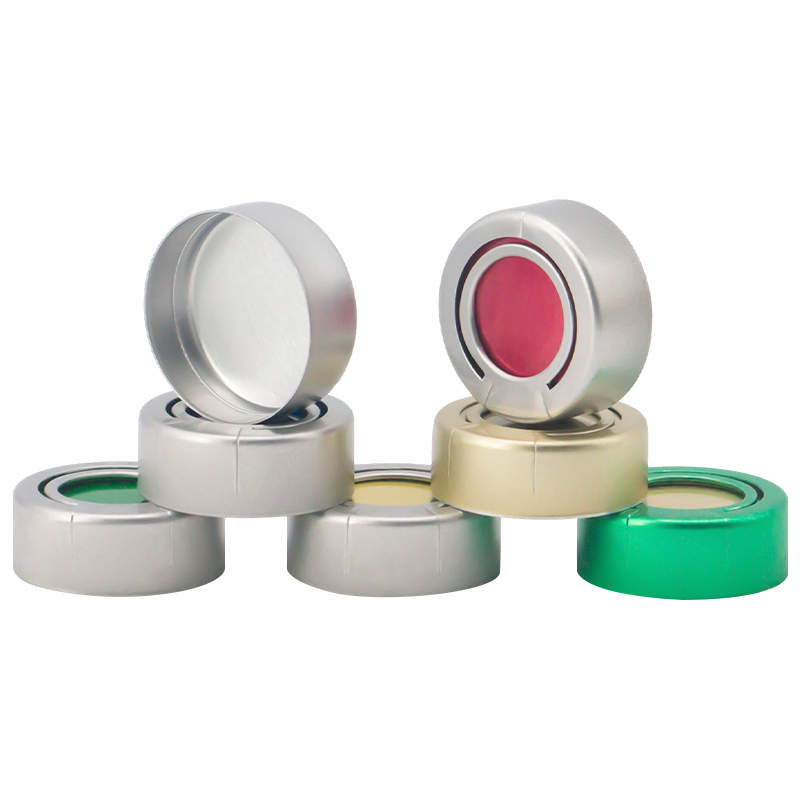 Pull-Ring Cap av aluminium En manipuleringssäker aluminiumtätning designad för injektionsflaskor. Den har en integrerad dragring som, när den dras, tar bort hela aluminiumlocket rent från vi... Visa produkt →
Infusionsflaskor är större och tyngre. De behöver lock som håller sig säkra under autoklavering och transport. Aluminium-plastkåpor av brotyp kombinerar ett aluminiumskal med en plastöverdel. Brostrukturen ger ett starkt grepp och en ren öppning. Dessa lock fungerar bra med induktionstätning eftersom plasttoppen inte stör magnetfältet. Fodret binder till glas- eller plastflaskans finish.
 Bro Typ Aluminium-Plast Cap En specialiserad förseglingslock designad för infusionsflaskor, bestående av en aluminiumlock av bryggtyp och en plastlock. Visa produkt →
Orala vätskeflaskor använder ofta skruvkork. Ett skruvlock ger en återförslutningsbar förslutning efter att induktionsförseglingen har brutits. Fodret måste binda till flaskhalsen utan att lämna rester. För pediatriska siraper och hostpreparat förhindrar en tät försegling avdunstning och kontaminering. Lockets vridmoment måste vara tillräckligt högt för att hålla fodret på plats men tillräckligt lågt för att en patient ska kunna öppna.
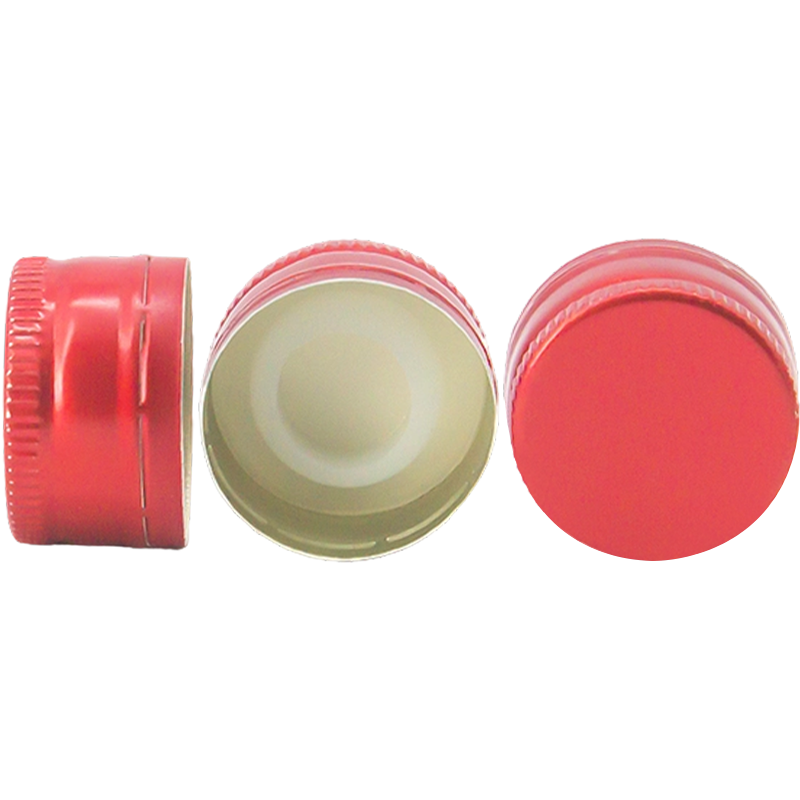 Skruvlock i aluminium En kostnadseffektiv och hållbar förseglingslösning designad för orala vätskeflaskor. Tillverkad av ett enda stycke aluminium, bildar den en säker tråd genom att krympa på bott... Visa produkt →
Euro PP-kåpor och andra plastförslutningar stödjer också induktionsförsegling när de inkluderar ett foliefoder. Kontrollera att lockmaterialet tål värmen som genereras i folien. Vissa plaster mjuknar eller deformeras vid tätningstemperaturer. Begär alltid foderprover och kör en test med din faktiska produkt.
För en detaljerad uppdelning av locktyper, se vår komplett guide till aluminiumkapsyler för läkemedelsflaskor .
Kvalitetskontroll och regulatoriska förväntningar
Läkemedelsförpackningar omfattas av strikta regler. I USA förväntar sig Food and Drug Administration att sterila produkter inte är stängda. I Europa omfattar bilaga 1 till riktlinjerna för god tillverkningssed steril tillverkning. Båda ramverken kräver dokumenterad validering av förseglingsprocessen. Det innebär skriftliga procedurer för installation, drift och övervakning av induktionsförseglaren.
Kepsleverantören spelar också en roll. Kepsar bör tillverkas i en kontrollerad miljö. Jiangsu Changjiang Lids Co., Ltd. driver renrum av klass C plus A och följer GMP- och ISO 9001-kraven. Företaget tillverkar aluminiumkapsyler, aluminium-plastkapsyler och Euro PP-kapslar med en årlig kapacitet på 3 miljarder aluminiumkapsyler och 800 miljoner polypropenkapslar. Dessa funktioner stödjer nivån av renhet och spårbarhet som läkemedelsköpare behöver.
När du granskar en leverantör av lock, be om analyscertifikat för varje parti. Kontrollera att fodermaterialet uppfyller USP Class VI eller motsvarande biokompatibilitetsstandarder. Kontrollera att leverantören validerar induktionsförseglingen med din specifika behållare. En generisk sigillvalidering räcker inte. Behållarens finish, lockets vridmoment och linjehastigheten förändrar alla resultatet.
Upphandlingsöverväganden och riskminskning
Att köpa lock för induktionstätning är ingen enkel prisjämförelse. Ett lägre pristak kan spara en bråkdel av en cent per enhet, men en misslyckad försegling kan kosta tusentals i avvisade partier. Tänk på dessa faktorer innan du gör en beställning.
- Begär linerprover och kör en linjeförsök med tre olika vridmomentinställningar.
- Fråga efter det rekommenderade induktionsförseglingsfönstret för din behållarfinish.
- Bekräfta minsta beställningskvantitet och ledtid för både lock och liners.
- Kontrollera om leverantören erbjuder OEM-anpassning för lockfärg, logotyp eller linertyp.
- Granska leverantörens renrumsklassificering och kvalitetscertifikat.
- Testa tätningen efter simulerad transport och accelererad åldring.
Förvaring spelar också roll. Kepsar och foder bör ligga i förseglade påsar tills de används. Fuktighet kan påverka vax- och polymerskikten. Damm på fodret förhindrar en jämn bindning. Sätt upp ett kontrollerat uppställningsområde nära påfyllningslinjen och träna operatörerna att hantera mössor med rena handskar.
Kontakta vårt team för att diskutera dina tätningskrav och begära prover. Vi kan hjälpa dig att matcha rätt lock och foder till din påfyllningslinje och produkt.
Värmeinduktionsförsegling är ett system, inte en enda komponent. Tätningshuvudet, locket, fodret, behållaren och påfyllningslinjen samverkar alla. Ett perfekt lock med fel vridmoment kommer att läcka. Ett perfekt vridmoment med fel foder förkolnar eller misslyckas med att binda. Börja med ett validerat parameterfönster, testa varje batch och välj lock från en leverantör som förstår läkemedelskraven. Det tillvägagångssättet skyddar din produkt, dina patienter och ditt produktionsschema.
Nyheter
-
En fylld flaska oral suspension lossnar, locket vrids av av en kund, och folieskivan sitter fast inuti locket istället för på flaskkanten. Det finns ingen försegling, inga ma...
READ MORE -
En vaccinflaska lämnar påfyllningslinjen, åker med lastbil och anländer med en tunn hinna av vätska på axeln. Locket är tätt, men den inre tätningen limmade aldrig. Värmeindu...
READ MORE -
En påfyllningslinje med 200 flaskor per minut stannar plötsligt. Varje lock i den sista satsen har ett löst foliefoder, och läckagetestet misslyckas. Boven är sällan själva k...
READ MORE -
En fylld HDPE-flaska lämnar påfyllningslinjen med ett lock åtdraget enligt specifikationen. Den passerar under en induktionsförsegling, och sekunder senare ska folien inuti l...
READ MORE
Relaterade produkter
-

En säker och användarvänlig tätningslösning designad speciellt för orala vätskor. Det säkerställer pålitlig produktintegritet, läckagesäker prestanda och överensstämmelse med säkerhetsstandarder. ...
Visa mer -

En skyddande och steril förpackningslösning designad för förvaring av kontaktlinser. Behållaren av polypropen (PP) med en integrerad folieförsegling säkerställer produktens integritet, fuktbevarand...
Visa mer -

En skyddande och steril förpackningslösning designad för förvaring av kontaktlinser. Behållaren av polypropen (PP) med en integrerad folieförsegling säkerställer produktens integritet, fuktbevarand...
Visa mer -

En pålitlig och manipuleringssäker förseglingslösning designad för standardinjektionsflaskor. Det säkerställer behållarförseglingens integritet och säker nålåtkomst för flytande mediciner. En pr...
Visa mer -

En kostnadseffektiv och hållbar förseglingslösning designad för orala vätskeflaskor. Tillverkad av ett enda stycke aluminium, bildar den en säker tråd genom att krympa på flaskhalsen, vilket ger på...
Visa mer -

En manipuleringssäker aluminiumtätning för fullständig borttagning. Den har en föravskuren avrivningslinje för enkel öppning: dra helt enkelt i fliken för att riva av hela locket rent längs den skå...
Visa mer
-
Hör av dig
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Mingzhu Road nr 1, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Kina
Informationen som tillhandahålls på denna webbplats är endast avsedd för användning i länder och jurisdiktioner utanför Folkrepubliken Kina.
-
Produkt
Aluminium-plastkapsyler Aluminiumkapslar Euro PP Caps PP-behållare för kontaktlins med folieförsegling Plasthängare för infusionsflaska Jerry Can i plast -
WhatsApp
Chris

-
WeChat
Lilian

Upphovsrätt © 2025 Jiangsu Changjiang Lids Co., Ltd. Alla rättigheter reserverade.
OEM läkemedelsförpackningstillverkare
Leverantör av farmaceutiska mössor
